
 তদন্ত
একটি বার্তা পাঠাতে দ্বিধা করবেন না
I. ভূমিকা: "অসম্ভব" টাস্ক সমাধান করা "গোলাকার গর্তে একটি বর্গাকার পেগ লাগানো" শব্দটি একটি সর্বজনীন প্রতীক...
আরও পড়ুনতিনটি সরবরাহকারী আপনাকে ড্রিল বিটের জন্য সেরা উপাদান সম্পর্কে তিনটি ভিন্ন উত্তর দেবে: উচ্চ-গতির ইস্পাত, কোবাল্ট বা কঠিন কার্বাইড। তিনটি উত্তরই সঠিক, তবে প্রতিটিই সঠিক শর্তগুলির একটি সংকীর্ণ সেট, একটি ওয়ার্কপিস গ্রেড, একটি গর্ত ব্যাস, একটি মেশিন এবং গর্তের লক্ষ্য সংখ্যার মধ্যে।
ম্যাচ ভুল করুন এবং খরচ দ্রুত প্রদর্শিত হবে. একটি 6 মিমি HSS M2 বিট 304 স্টেইনলেসে 1,400 rpm-এ শুষ্ক চলমান সাধারণত 15 থেকে 25 গর্তের মধ্যে নিস্তেজ হয়ে যায়, যখন কম-কার্বন স্টিলে একই বিট শত শত পর্যন্ত স্থায়ী হয়। এই স্টেইনলেস কাজটিকে একটি M35 কোবাল্ট বিটে স্থানান্তর করা হলে তা টুলের আয়ুকে প্রায় তিন গুণ করে একক মূল্যের প্রায় দ্বিগুণ করে, যে কারণে উপাদান নির্বাচনটি টুল ক্রিবের মতোই সংগ্রহের অন্তর্ভুক্ত।
এই নির্দেশিকাটির বাকি অংশ সেই ক্রম অনুসরণ করে, কারণ তিনটি বস্তুগত পরিবার একবার তাপ, ঘর্ষণ এবং প্রভাব কাটার মধ্যে প্রবেশ করার পরে খুব আলাদাভাবে আচরণ করে।
সংক্ষিপ্ত উত্তর: কাঠকে উচ্চ-কার্বন স্টিল বা HSS দিয়ে ড্রিল করা হয়, HSS M2 দিয়ে হালকা ইস্পাত, কোবাল্ট M35 বা M42 দিয়ে স্টেইনলেস এবং অ্যালয় স্টিল, কঠিন কার্বাইড দিয়ে উচ্চ-আয়তনের ধাতব কাজ এবং শুধুমাত্র কার্বাইড-টিপড SDS টুলিং দিয়ে কংক্রিট।
| উপাদান | তাপের সীমা | সেরা workpiece ফিট | আপেক্ষিক মূল্য |
| HSS M2, উজ্জ্বল ফিনিস | 540-600 সে | হালকা ইস্পাত, অ্যালুমিনিয়াম, কাঠ, প্লাস্টিক | 1.0x |
| টিআইএন আবরণ সহ HSS M2 | 540-600 সে | শীট মেটাল, সাধারণ মেরামত, রক্ষণাবেক্ষণ কিট | 1.2-1.5x |
| কোবাল্ট M35 বা M42 | 600-650 সে | স্টেইনলেস 304 এবং 316, খাদ ইস্পাত, টাইটানিয়াম | 2.0-2.8x |
| কার্বাইড-টিপড স্টিল বডি | 800 C এবং তার উপরে | কংক্রিট, ইট, ব্লক, ঘষিয়া তুলিয়া ফেলিতে সক্ষম শীট পণ্য | 3-5x |
| কঠিন কার্বাইড | 1,000 C এবং তার উপরে | CNC ধাতু কাজ, কম্পোজিট, উচ্চ ভলিউম রান | 6-10x |
স্ট্যান্ডার্ড ব্র্যাড-পয়েন্ট কাঠের বিটগুলি উচ্চ-কার্বন ইস্পাত এবং HSS-এ আসে এবং আসল পার্থক্য হল পুনরাবৃত্তি, তীক্ষ্ণতা নয়। উচ্চ-কার্বন ইস্পাত সস্তায় একটি প্রখর প্রান্ত নেয় এবং ক্যাবিনেটের কাজ এবং সাইট কার্পেনট্রির জন্য উপযুক্ত যেখানে সপ্তাহে কয়েকবার একটি বিট ব্যবহার করা হয়। এইচএসএস MDF এবং কণাবোর্ডের মতো ঘষিয়া তুলিয়া ফেলা শীট পণ্যগুলির মাধ্যমে সেই প্রান্তটি ধরে রাখে, যেখানে আঠালো লাইন এবং খনিজ ফিলার একটি একক শিফটের ভিতরে একটি নরম ইস্পাত প্রান্তকে নিস্তেজ করে দেয়। Auger বিট এবং forstner বিট একই নিয়ম অনুসরণ করে: মাঝে মাঝে গভীর বিরক্তির জন্য কার্বন ইস্পাত, পুনরাবৃত্তি উত্পাদনের জন্য HSS।
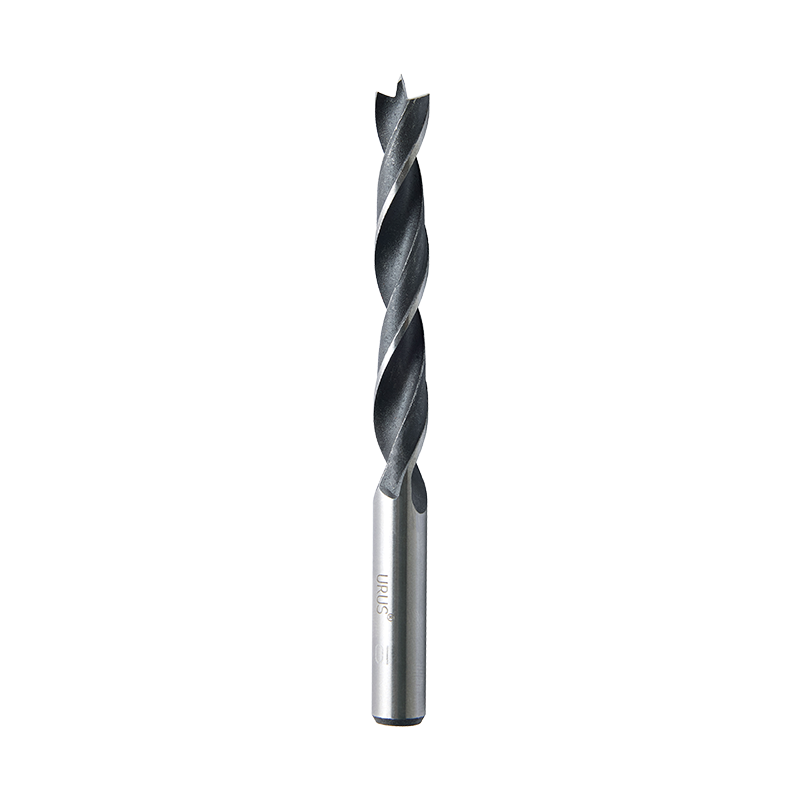 সঠিক কাঠ তুরপুনের জন্য স্ট্যান্ডার্ড ব্র্যাড পয়েন্ট উড ড্রিল বিট একটি নির্ভুল কেন্দ্র বিন্দু এবং বৃত্তাকার শ্যাঙ্ক সহ একটি কাঠের ড্রিল বিট, সাধারণ কাঠ তুরপুনের জন্য সঠিক অবস্থান এবং স্ট্যান্ডার্ড চকগুলির জন্য উপযুক্ত। পণ্য দেখুন →
হালকা ইস্পাত, অ্যালুমিনিয়াম, পিতল এবং প্লাস্টিকগুলি HSS M2 দিয়ে সবচেয়ে অর্থনৈতিকভাবে ড্রিল করা হয়, সাধারণত সাধারণ কাজের জন্য 118-ডিগ্রি পয়েন্টে এবং একটি 135-ডিগ্রি বিভক্ত পয়েন্টে যখন বিটটিকে হাঁটা ছাড়াই একটি চিহ্নিত কেন্দ্র ধরে রাখতে হয়। স্টেইনলেস 304 এবং 316 একটি নিস্তেজ প্রান্তের নীচে কাজ-কঠিন, তাই টুলটিকে ঘষার পরিবর্তে কেটে ফেলতে হবে: একটি বিভক্ত বিন্দু সহ কোবল্ট M35 বা M42 গর্তটি শেষ করার জন্য প্রান্তটিকে যথেষ্ট দীর্ঘক্ষণ জীবিত রাখে। একটি পাইলট পয়েন্ট জ্যামিতি বাঁকা এবং পাতলা বিভাগে সাহায্য করে। সলিড কার্বাইড শুধুমাত্র তখনই প্রবেশ করে যখন ভলিউম, অনমনীয়তা এবং কুল্যান্ট নিয়ন্ত্রণ সবই থাকে।
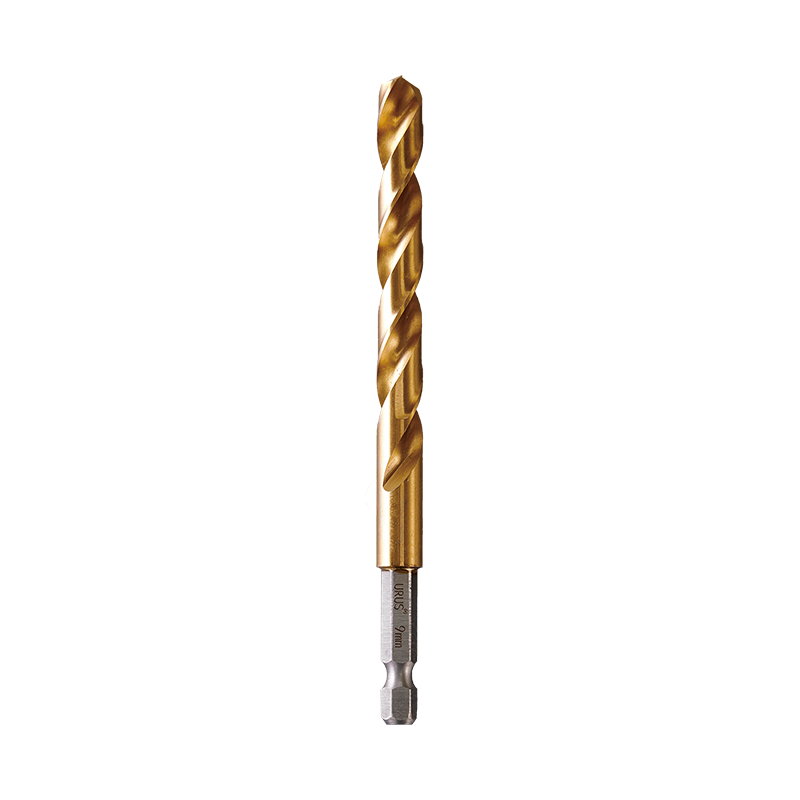 দ্রুত-পরিবর্তন চাকের জন্য কাস্টম স্প্লিট পয়েন্ট মেটাল ড্রিল বিট স্প্লিট পয়েন্ট জ্যামিতি এবং একাধিক ফিনিশ অপশন সহ একটি ধাতব ড্রিলিং বিট, 1/4-ইঞ্চি দ্রুত শ্যাঙ্ক চাকের জন্য ডিজাইন করা হয়েছে এবং 1.0 থেকে 13.0 মিমি পর্যন্ত ব্যাস। পণ্য দেখুন →
কোন কোবাল্ট বা HSS বিট কংক্রিটের অন্তর্গত নয়। হাতুড়ি ড্রিলিং একই সময়ে প্রভাব লোডিং এবং খনিজ ঘর্ষণ প্রযোজ্য, তাই কাটিয়া প্রান্ত একটি ইস্পাত বডি মধ্যে টংস্টেন কার্বাইড brazed হতে হবে. এসডিএস-প্লাস ইট, ব্লক এবং স্ট্যান্ডার্ড কংক্রিটে মোটামুটি 4 থেকে 16 মিমি গর্ত কভার করে, যখন SDS-ম্যাক্স বড় ব্যাস এবং ভারী শক্তিবৃদ্ধির কাজ নেয়। একটি থ্রি-কাটার কার্বাইড হেড অমসৃণ পৃষ্ঠের উপর দ্রুত কেন্দ্রীভূত হয় এবং হাঁটা কম করে যা রুক্ষ দেয়ালে গর্তের অবস্থান নষ্ট করে।
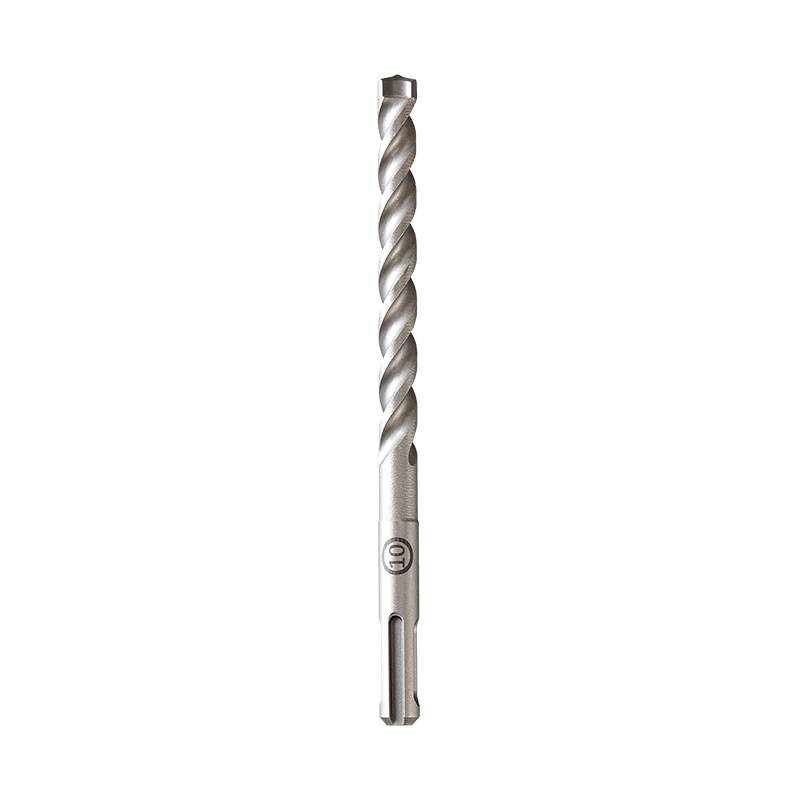 কাস্টম SDS-3-কাটার কার্বাইড-টিপড হ্যামার ড্রিল বিট রাজমিস্ত্রির জন্য থ্রি-কাটার কার্বাইড টিপ এবং শক্ত করা ক্রোম-ভ্যানডিয়াম বডি সহ একটি রাজমিস্ত্রির হাতুড়ি বিট, একাধিক আকার জুড়ে ইট, কংক্রিট এবং পাথর ড্রিলিং করার উদ্দেশ্যে। পণ্য দেখুন →
বিন্দু জ্যামিতি, বাঁশি গণনা এবং শ্যাঙ্ক স্ট্যান্ডার্ড ম্যাটার যতটা বেস উপাদান, তাই এর জন্য একটি রেফারেন্স রাখুন ড্রিল বিটের প্রকার এবং তাদের ব্যবহার আপনি একটি ক্রয় সংক্ষিপ্ত লিখতে যখন আপনার উপাদান স্পেসিফিকেশন পাশে.
বেশিরভাগ স্পেসিফিকেশন ত্রুটিগুলি আমরা উদ্ধৃতিতে দেখতে পাই যেগুলি আসলে একটি বিট কী দিয়ে তৈরি তা সম্পর্কে চারটি ভুল বোঝাবুঝি থেকে আসে।
লাল কঠোরতা হল সেই তাপমাত্রা যেখানে একটি কাটিয়া প্রান্ত নরম হয় এবং পরিষ্কারভাবে কাটা বন্ধ করে। HSS M2 মোটামুটি 540-600 C পর্যন্ত তার প্রান্ত ধরে রাখে, কোবাল্ট গ্রেড এটিকে প্রায় 600-650 C-এ ঠেলে দেয়, এবং কার্বাইড এর বাইরেও ভালভাবে কাটতে থাকে, যা সম্পূর্ণ কারণ কোবাল্ট এবং কার্বাইড পৃথক মূল্য স্তর হিসাবে বিদ্যমান।
304 স্টেইনলেস-এ, M35 কোবাল্ট সাধারণত HSS M2 এর ছিদ্রের প্রায় তিনগুণ রিটার্ন করে, এবং কার্বাইড-টিপড জ্যামিতি পাঁচ গুণেরও বেশি রিটার্ন করে, যদিও ইউনিটের দাম বেশি হলেও প্রতি গর্তের কম খরচে যথেষ্ট।
পাটিগণিত সহজবোধ্য। $3.00-এ একটি HSS M2 বিট যা 20টি গর্ত তৈরি করে প্রতি গর্তের দাম $0.15৷ $7.50-এ একটি কোবাল্ট বিট যা 60টি ছিদ্র তৈরি করে তার প্রতি গর্তে $0.125 খরচ হয় এবং এটি অপারেটরের স্থানান্তর থেকে দুটি বিট পরিবর্তনও সরিয়ে দেয়। একটি কোষে দিনে 600টি স্টেইনলেস গর্ত ড্রিলিং করে, এই পার্থক্যটি প্রতিদিন প্রায় 20টি টুল পরিবর্তন করে।
একটি ড্রিল বিট স্পেসিফিকেশন তখনই সম্পূর্ণ হয় যখন এটি ওয়ার্কপিস, গর্ত, মেশিন, প্রত্যাশিত জীবন এবং যাচাইকরণ পদ্ধতির নাম দেয়। কম কিছু উপাদান পছন্দ আপনার সরবরাহকারীর অনুমানের উপর ছেড়ে দেয়।
সরবরাহকারীরা যারা OEM প্রোগ্রামগুলির জন্য বিট তৈরি করে তারা সাধারণত সেই স্তরের বিশদকে স্বাগত জানায়, কারণ এটি পরে যুক্তি সরিয়ে দেয়। Zhejiang URUS Tools Co., Ltd., যেটি বাইসন ব্র্যান্ডের অধীনে জিয়াশান, ঝেজিয়াং-এ ড্রিল বিট, প্লায়ার এবং হ্যান্ড টুল সেট তৈরি করে, কাঠ, ধাতু এবং রাজমিস্ত্রির লাইন জুড়ে ISO9001:2015 সার্টিফিকেশন, একটি জাতীয় উচ্চ-প্রযুক্তি এন্টারপ্রাইজ উপাধি, এবং একটি TUV Rheinland-এর প্রি-টেস্টিং কো-অপারেটারী 2015-এ প্রতিষ্ঠিত। বিস্তৃত সংক্ষিপ্ত এই ওভারভিউ থেকে শুরু করতে পারেন ড্রিলের জন্য কাটিং বিট: প্রকার, উপকরণ এবং কীভাবে চয়ন করবেন .
না। কোবাল্ট গরম কঠোরতা এবং ঘর্ষণ প্রতিরোধ ক্ষমতা কিনে এবং বিনিময়ে একক মূল্যের দুই থেকে তিনগুণে কিছু শক্ততা ত্যাগ করে। কাঠ, হালকা ইস্পাত, অ্যালুমিনিয়াম এবং সাধারণ রক্ষণাবেক্ষণের কাজে, HSS M2 হল আরও ভাল অর্থনৈতিক পছন্দ। কোবাল্ট তার প্রিমিয়াম উপার্জন করে যখন ওয়ার্কপিস স্টেইনলেস হয়, প্রায় 30 এইচআরসি-এর উপরে অ্যালয় স্টিল, বা টাইটানিয়াম, বা যখন প্রান্তের তাপমাত্রা টুলের জীবন সীমাবদ্ধ করার কারণ হয়।
নং. টাইটানিয়াম নাইট্রাইড একই HSS সাবস্ট্রেটের উপর মোটামুটি 1 থেকে 4 মাইক্রনের একটি আবরণ। এটি ঘর্ষণ কমায়, চিপ প্রবাহকে উন্নত করে এবং ফ্ল্যাঙ্ক পরিধানকে ধীর করে দেয়, তবে বেস স্টিল এখনও নির্ধারণ করে যে প্রান্তটি নরম হওয়ার আগে কতটা তাপ বেঁচে থাকে।
টংস্টেন কার্বাইড। কংক্রিটটি প্রভাবের সাথে ড্রিল করা হয়, তাই ডগাটি অবশ্যই একটি ব্রেজযুক্ত কার্বাইড সন্নিবেশ হতে হবে যা একটি এসডিএস-প্লাস বা এসডিএস-ম্যাক্স শ্যাঙ্কে লাগানো হবে। এইচএসএস এবং কোবাল্ট প্রান্তগুলি হাতুড়ি এবং খনিজ ঘর্ষণ এর সংমিশ্রণের অধীনে দ্রুত ব্যর্থ হয়।
একটি নির্দিষ্ট ওয়ার্কপিস, ব্যাস এবং গতিতে গর্ত প্রতি খরচ তুলনা করুন। কন্টেইনার অর্ডার রিলিজ করার আগে আপনার নিজের মেশিনে পরীক্ষা করা শক্ততার ডেটা, টিপ রানআউট ফিগার, লেপের বেধ এবং একটি নমুনা ব্যাচের জন্য জিজ্ঞাসা করুন এবং সেই পরীক্ষার ফলাফলটি স্পেসিফিকেশনের সাথে সংযুক্ত রাখুন।
I. ভূমিকা: "অসম্ভব" টাস্ক সমাধান করা "গোলাকার গর্তে একটি বর্গাকার পেগ লাগানো" শব্দটি একটি সর্বজনীন প্রতীক...
আরও পড়ুনমেটালওয়ার্কিং সবসময়ই শিল্প উন্নয়নের মূল ভিত্তি হয়ে দাঁড়িয়েছে, যা স্বয়ংচালিত উপাদান থেকে শুরু করে...
আরও পড়ুন1. ওয়াটারপাম্প প্লায়ার্স কি? - নমনীয় "অল-রাউন্ডার" টুল আধুনিক শিল্প উত্পাদন এবং দৈনন্দিন রক্ষণাবেক্ষণে...
আরও পড়ুনউপযুক্ত শিল্প কাটার সরঞ্জাম নির্বাচন করা একটি গুরুত্বপূর্ণ সিদ্ধান্ত যা সরাসরি উত্পাদন দক্ষতাকে প্রভাবিত করে...
আরও পড়ুন
+86-573-84611229

+86-573-84611518


35 নং ইউকাও রোড, গানিয়াও টাউন, জিয়াশান সিটি, ঝেজিয়াং প্রদেশ, চীন
কপিরাইট © Zhejiang URUS টুলস কোং, লি. privacy policy