

 তদন্ত
একটি বার্তা পাঠাতে দ্বিধা করবেন না
I. ভূমিকা: "অসম্ভব" টাস্ক সমাধান করা "গোলাকার গর্তে একটি বর্গাকার পেগ লাগানো" শব্দটি একটি সর্বজনীন প্রতীক...
আরও পড়ুন304 স্টেইনলেস প্লেটের একটি অংশে একটি 3/16 ইঞ্চি টুইস্ট ড্রিল নিন এবং দেখুন কী হয়৷ টিপটি নীল হয়ে যায়, ধোঁয়া কুঁচকে যায় এবং এক মিনিটের মধ্যে কাটার প্রান্তটি কাটার পরিবর্তে ঘষে যায়। এটি ছাড়া ড্রিলের সাথে কিছুই ভুল ছিল না: মোটামুটি 540 ডিগ্রি সেলসিয়াস অতিক্রম করে, স্টিলের বডির ভিতরে কার্বাইডগুলি তাদের কঠোরতা ধরে রাখা বন্ধ করে দেয়। বোঝার জন্য কি একটি ড্রিল বিট তৈরি করা হয় আপনার এবং সেই মুহুর্তের মধ্যে কোন বেস উপাদান দাঁড়িয়ে আছে তা সত্যিই বুঝতে হবে।
প্রতিটি ড্রিল বিট দুটি অংশ: কাটিয়া প্রান্ত এবং এটি বহনকারী বডি। কাটিয়া প্রান্ত শুধুমাত্র চার উপাদান পরিবার থেকে আসে. সেগুলি হল উচ্চ-গতির ইস্পাত, কোবাল্ট-বহনকারী উচ্চ-গতির ইস্পাত, শক্ত বা ব্রেজযুক্ত আকারে টাংস্টেন কার্বাইড এবং হীরা ঘষিয়া তুলিয়া ফেলিতে সক্ষম। কার্বন ইস্পাত একটি পঞ্চম এবং বেশিরভাগ ঐতিহাসিক বিকল্প যা এখন প্রধানত সস্তা কাঠের বিটগুলিতে বেঁচে থাকে।
একটি ড্রিল বিট হল একটি ঘূর্ণমান কাটার সরঞ্জাম যার প্রান্তটি শক্ত করা টুল স্টিল বা টাংস্টেন কার্বাইড থেকে তৈরি করা হয়, এমনভাবে বেছে নেওয়া হয় যাতে প্রান্তটি কাটা উপাদানের চেয়ে শক্ত হয় এবং কাটা তাপমাত্রায় স্থিতিশীল হয়।
সেই সংজ্ঞার কারণেই উপাদান নির্বাচন অন্য পথের পরিবর্তে ওয়ার্কপিসকে অনুসরণ করে। 200 C এর কাছাকাছি টিম্বার চর। কংক্রিটের সমষ্টি মোহস স্কেলে প্রায় 7টি বসে। স্টেইনলেস স্টীল প্রান্তকে 600 সে অতিক্রম করে। প্রতিটি কন্ডিশন একটি ভিন্ন বেস উপাদানের দিকে নির্দেশ করে, ঠিক এই কারণেই কোন একক বিট সবকিছু ভালভাবে ড্রিল করে না।
বিশ্বব্যাপী বিক্রি হওয়া দশটি ড্রিল বিটের মধ্যে মোটামুটি আটটি উচ্চ-গতির ইস্পাত দিয়ে তৈরি, এবং M2 হল সেই গ্রেডের বেশিরভাগ কাজ। M2 একটি ব্র্যান্ড নয়। এটি একটি AISI টুল ইস্পাত শ্রেণীবিভাগ, যা ইউরোপীয় ক্যাটালগগুলিতে DIN 1.3343 হিসাবে লেখা।
একটি সাধারণ M2 গলে, ওজন দ্বারা পরিমাপ করা হয়, এতে রয়েছে:
শক্ত হয়ে ও ডবল টেম্পারিংয়ের পর, M2 62 এবং 65 HRC-এর মধ্যে অবতরণ করে। এটি হালকা ইস্পাত, অ্যালুমিনিয়াম, পিতল, প্লাস্টিক এবং বেশিরভাগ কাঠের জন্য যথেষ্ট শক্ত এবং যথেষ্ট শক্ত যে ড্রিলটি ধরার সময় এটি ভেঙে যাওয়ার আগে বিটটি বেঁকে যায়।
সারফেস ফিনিস এর কোনো পরিবর্তন করে না। একটি কালো অক্সাইড বিট দশ মাইক্রন পুরু লোহার অক্সাইডের একটি স্তর বহন করে। এটি কাটিং তরল ধারণ করে এবং প্রান্তে চিপ ঢালাই বন্ধ করে দেয়। আবরণটি পিষে নিন এবং নীচের ইস্পাতটি অভিন্ন।
উচ্চ-গতির ইস্পাত তাপ চিকিত্সা থেকে তার কঠোরতা অর্জন করে, রসায়ন থেকে নয়। টিপটি মোটামুটি 600 সেন্টিগ্রেড অতিক্রম করুন এবং এটি সাধারণ ইস্পাতে পরিণত হবে। রঙ পরিবর্তন হল একমাত্র সতর্কতা যা আপনি পান।
স্প্লিট-পয়েন্ট জ্যামিতি হল সবচেয়ে সাধারণ আকৃতি যা আপনি আসলে কিনবেন। দুটি প্রধান কাটিয়া প্রান্ত 135 ডিগ্রীতে চার দিকের মিটিংয়ে স্থল। 10 মিমি এর নিচে প্লেটে এটি বিন্দুটিকে ঘোরাফেরা বন্ধ করে দেয় এবং এটি 118 ডিগ্রী পয়েন্টের চেয়ে কম ফিড চাপের প্রয়োজন কারণ ছেনি প্রান্তটি ছোট।
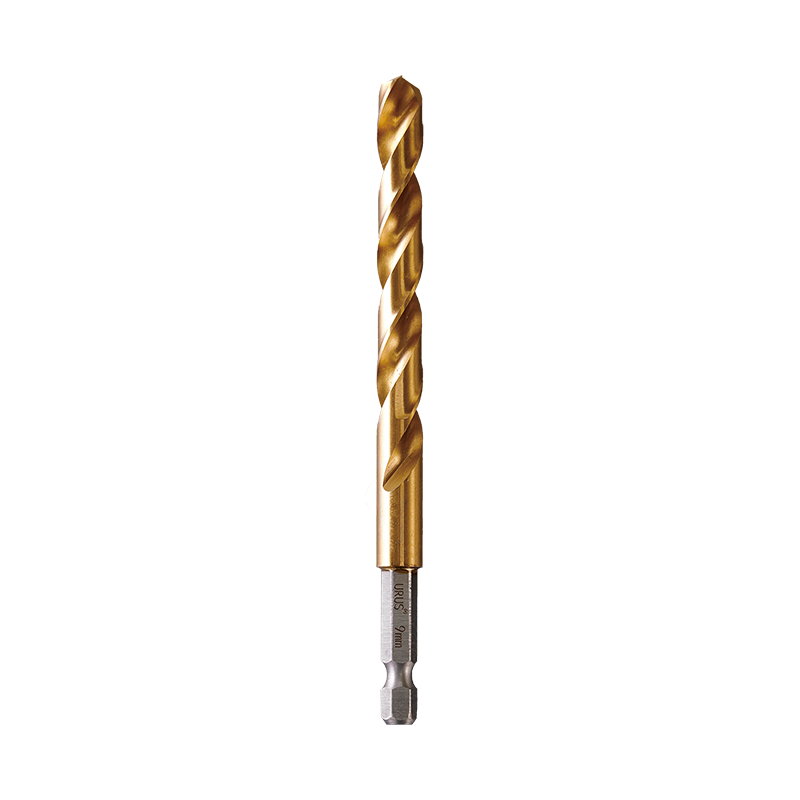 1/4-ইঞ্চি কুইক শ্যাঙ্ক চাকের জন্য স্প্লিট পয়েন্ট মেটাল ড্রিল বিট স্প্লিট-পয়েন্ট জ্যামিতি সহ একটি ধাতব ড্রিলিং বিট, L50, L70, DIN338, এবং DIN340 মাত্রা জুড়ে উপলব্ধ; 135-ডিগ্রী পয়েন্ট বিকল্প এবং কোবাল্ট HSS গ্রেড পর্যালোচনা করার সময় দরকারী। পণ্য দেখুন →
কোবাল্ট একটি ড্রিল বিটের শরীর তৈরি করতে ব্যবহার করা হয় না। এটি একটি অ্যালোয়িং উপাদান যা ওজনে পাঁচ থেকে আট শতাংশ উচ্চ-গতির ইস্পাতে গলে যায়। M35 প্রায় 5 শতাংশ বহন করে এবং M42 প্রায় 8 শতাংশ বহন করে, এবং এই দুটি নাম আপনি প্যাকেজিং এ মুদ্রিত দেখতে পাবেন।
কোবাল্ট যা করে তা হল তাপমাত্রায় কার্বাইডের মোটা হওয়া ধীর। একটি ইস্পাত ম্যাট্রিক্সের টংস্টেন কার্বাইড কণাগুলি জমাট বাঁধতে এবং বাড়তে চায় এবং একবার তারা বৃদ্ধি পেয়ে প্রান্তটি নরম হয়ে যায়। কোবাল্ট সেই প্রক্রিয়াটিকে পিছিয়ে দেয় এবং ব্যবহারযোগ্য প্রান্তের তাপমাত্রাকে উপরের দিকে ঠেলে দেয়। গরম কঠোরতা মাপা লাভ মোটামুটি এই মত দেখায়.
আপনি এটি দেখে একটি নন-কোবাল্ট বিট থেকে একটি কোবাল্ট বিট বলতে পারবেন না। একই কারখানা একই বিন থেকে অভিন্ন কালো অক্সাইড দিয়ে M2, M35 এবং M42 শেষ করতে পারে। প্যাকেজিংয়ে প্রিন্টেড স্টিলের গ্রেডের সংক্ষিপ্ত, একমাত্র সংকেত বাকি আছে দাম এবং প্রান্তটি কতক্ষণ স্টেইনলেস থাকে।
মাঝারি গতিতে 304 স্টেইনলেস এবং হালকা ইস্পাত কাটা। প্রতি বিট সস্তা এবং রক্ষণাবেক্ষণের কাজ এবং হালকা তৈরির জন্য স্বাভাবিক পছন্দ।
35 HRC-এর উপরে টাইটানিয়াম, ইনকোনেল এবং অ্যালয়গুলিতে লক্ষণীয়ভাবে লম্বা একটি প্রান্ত ধরে রাখে। বেশি খরচ হয় এবং এটি যথেষ্ট ভঙ্গুর যে একটি হ্যান্ড ড্রিল ব্রেকআউটে এটি চিপ করতে পারে।
টাংস্টেন কার্বাইড মোটেও স্টিল নয়। এটি পাউডার ধাতুবিদ্যা। সাব-মাইক্রন টংস্টেন কার্বাইড দানাগুলি কোবাল্ট বা নিকেলের সাথে বন্ধন করা হয় এবং 1400 C এর কাছাকাছি একটি কঠিন ফাঁকা জায়গায় sintered করা হয়। একটি সাধারণ WC-Co গ্রেড ওজন দ্বারা 6 থেকে 12 শতাংশ কোবাল্ট বাইন্ডার চালায়।
কঠোরতা প্রায় 1400 থেকে 1600 এইচভি, যা এইচআরএ স্কেলে প্রায় 90 এবং একটি ফাইল স্পর্শ করতে পারে এমন কিছুকে অতিক্রম করে। সেই কঠোরতাই এটিকে কংক্রিটের সামগ্রিক অংশ কাটতে দেয় যা কেবল একটি HSS প্রান্তকে ফ্ল্যাট পোলিশ করবে।
এটি দুটি আকারে আসে। সলিড কার্বাইড মানে পুরো ড্রিলটি সিন্টারযুক্ত, যা প্রিন্টেড সার্কিট বোর্ডের 0.3 মিমি মাইক্রো-হোল এবং CNC মেশিনিং সেন্টারের জন্য আদর্শ। কার্বাইড-টিপড মানে একটি ছোট sintered সন্নিবেশ একটি ইস্পাত শ্যাংক উপর brazed হয়, যা গাঁথনি এবং হাতুড়ি কাজের জন্য ব্যবহৃত নির্মাণ.
SDS-plus এবং SDS-max হাতুড়ি বিট প্রায় সব brazed. একটি থ্রি-কাটার কার্বাইড টিপ একটি খাঁজকাটা ইস্পাত শ্যাঙ্কের উপর ঢালাই করা হয় এবং তিনটি কাটিং এজ হাতুড়ি শক্তিকে দুটির পরিবর্তে তিনটি যোগাযোগ বিন্দুতে বিভক্ত করে, যা গর্তটিকে গোলাকার রাখে এবং রিইনফোর্সড কংক্রিটে বাঁধাই কমায়।
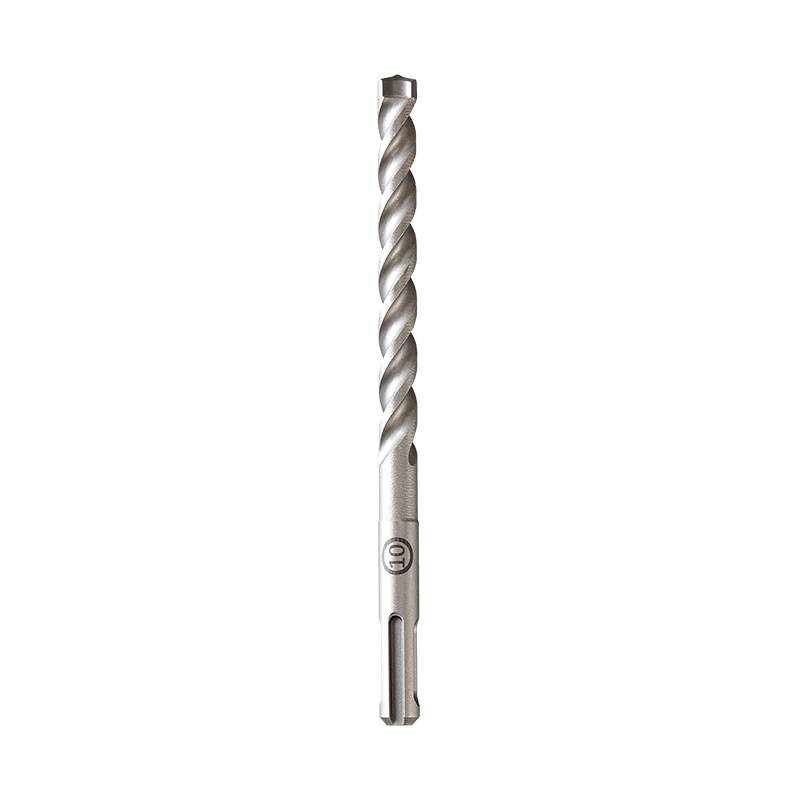 রাজমিস্ত্রির তুরপুনের জন্য SDS-3-কাটার কার্বাইড-টিপড হ্যামার বিট একটি থ্রি-কাটার কার্বাইড-টিপড রাজমিস্ত্রির হাতুড়ি বিট যার তিন-বাঁশি ধুলো অপসারণ, আকার 3.45-18 মিমি; ইট, কংক্রিট এবং পাথরের জন্য ব্রেজড এসডিএস বিটগুলির তুলনা করার সময় দরকারী। পণ্য দেখুন →
ব্রেজিং হল প্রতিটি কার্বাইড-টিপড বিটের দুর্বল বিন্দু। সিলভার এবং ব্রাস ব্রেজিং অ্যালয়গুলি 600 C এবং 700 C এর মধ্যে গলে যায়। একটি রাজমিস্ত্রি কিছুটা লাল হয়ে যায় এবং টিপটি বন্ধ হয়ে যায়, এর শেষে একটি সম্পূর্ণ ভাল ইস্পাত শ্যাঙ্ক থাকে না।
ড্রিল বিটের উপর PVD আবরণগুলি হল পাতলা ফিল্ম, সাধারণত 1 থেকে 4 মাইক্রন, যা স্বাভাবিক ফিড হারে স্টিলের প্রায় 30 ছিদ্রের পরে চলে যায়। টাইটানিয়াম নাইট্রাইড এবং টাইটানিয়াম অ্যালুমিনিয়াম নাইট্রাইড হল দুটি যা আপনি প্রায়শই দেখা করেন এবং তারা নীচের ইস্পাতকে শক্ত করার পরিবর্তে ঘর্ষণ কমিয়ে এবং বিল্ট-আপ প্রান্ত কমিয়ে কাজ করে।
একটি টাইটানিয়াম-প্রলিপ্ত M2 বিট এবং একটি প্লেইন M2 বিটের একই কঠোরতা রয়েছে। আবরণ পরিবর্তন করে কিভাবে চিপ স্লাইড করে, প্রান্তটি কতটা শক্ত তা নয়।
রঙ এখানে একটি খারাপ পরীক্ষা, যে ফাঁদ অধিকাংশ ক্রেতারা পড়ে. একটি অ্যাম্বার বা সোনার প্রান্তটি প্রায়শই টিআইএন হয়, তবে একটি গাঢ় নীল-ধূসর প্রান্তটি কেবল স্টিম অক্সাইড হতে পারে এবং একটি আসল কোবাল্ট স্টিলের বিট উজ্জ্বল ফিনিশের পরে কোনও রঙ বহন করতে পারে না। ছায়ার পরিবর্তে মুদ্রিত ইস্পাত গ্রেড পড়ুন।
প্রায় 200 সেলসিয়াস তাপমাত্রায় কাঠের চর, যেটি বিন্দুর কাছাকাছি কোথাও নেই যেখানে একটি স্টিলের বডি অ্যানিল হবে, তাই কাঠের কাজ করা বিটে কোবাল্ট বা টাংস্টেন কার্বাইডের প্রয়োজন নেই। এটি কার্বন ইস্পাত বা প্লেইন M2 থেকে তৈরি, এবং এর পরিবর্তে জ্যামিতি কর্মক্ষমতা বহন করে।
একটি ব্র্যাড-পয়েন্ট কাঠের বিটের তিনটি কাজের বৈশিষ্ট্য রয়েছে যা গুরুত্বপূর্ণ:
Spurs এবং গর্ত অশ্রু সরান. এই কারণেই কাঠের বিটগুলি তাদের গ্রাইন্ডের উপর বিচার করা হয়, তাদের খাদ সামগ্রীর উপর নয়।
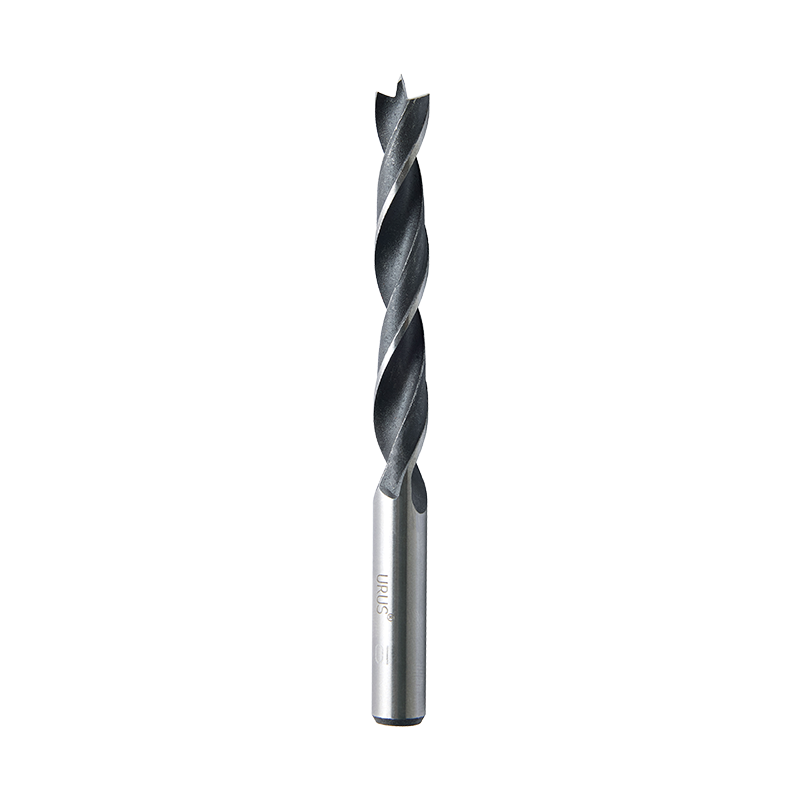 বৃত্তাকার শ্যাঙ্ক সহ স্ট্যান্ডার্ড ব্র্যাড পয়েন্ট উড ড্রিল বিট একটি কার্বন স্টিলের ব্র্যাড পয়েন্ট বিট, যার সুস্পষ্ট কেন্দ্র বিন্দু এবং বৃত্তাকার শ্যাঙ্ক, 3-30 মিমি ব্যাসের মধ্যে; কাঠের তুরপুনের জন্য উপযুক্ত যেখানে টিয়ার-আউট ব্যাপার। পণ্য দেখুন →
কাঠের কাজ করা বিটগুলি খুব কমই কার্বাইডের প্রান্ত ব্যবহার করে কারণ কার্বাইড ভঙ্গুর। কাঠ নরম, কিন্তু একটি এমবেডেড পেরেক একটি sintered টিপকে অকেজো করার জন্য যথেষ্ট।
রঙ ক্ষেত্রটিকে সংকীর্ণ করে, কিন্তু একটি ফাইল প্রশ্নটি নিষ্পত্তি করে। একটি 60 HRC ফাইল যেকোন উচ্চ-গতির ইস্পাত গ্রেডে কামড় দেয়, তা সে M2, M35 বা M42ই হোক না কেন, এবং কোনো চিহ্ন না রেখেই টাংস্টেন কার্বাইড জুড়ে স্কেট করে।
| যা দেখছেন | সম্ভবত উপাদান | এটা কিভাবে নিশ্চিত করা যায় |
| প্লেইন ধূসর ধাতু, কোন আবরণ, স্বাভাবিক ওজন | M2 উচ্চ গতির ইস্পাত | একটি ফাইল কামড় দেয় এবং একটি উজ্জ্বল স্ক্র্যাচ ছেড়ে যায় |
| কালো বা গাঢ় নীল ফিনিস | HSS বা কার্বন ইস্পাত উপর কালো অক্সাইড | একটি ফাইল কামড়; কার্বন ইস্পাত আরো সহজে স্ক্র্যাচ এবং দ্রুত উজ্জ্বল |
| গোল্ড বা অ্যাম্বার ফিনিস | টিআইএন আবরণ, সাধারণত M2 এর উপরে | ফাইলটি আবরণ বন্ধ করে দেয় এবং নীচে ধূসর ইস্পাত প্রকাশ করে |
| গাঢ়, অ-প্রতিফলিত ডগা ঠাণ্ডা থেকে দৃশ্যত পুরু | ব্রেজড টংস্টেন কার্বাইড টিপ | ফাইল স্কেট; টিপটি নীচের শরীরের তুলনায় অনেক কঠিন |
| প্রান্তটি সূক্ষ্ম স্যান্ডপেপারের মতো তীক্ষ্ণ মনে হয় | ইলেক্ট্রোপ্লেটেড হীরা ঘষিয়া তুলিয়া ফেলিতে সক্ষম | ফাইল স্কেট এবং প্রান্ত এমবেডেড শস্যের মতো দেখায়, স্থল প্রান্ত নয় |
ফাইল পরীক্ষা যথেষ্ট নির্ভরযোগ্য কারণ এটি অ্যালোয়িং করে বোকা বানানো যায় না। M35 এবং M42 M2 এর যথেষ্ট কাছাকাছি যে একটি ফাইল তাদের আলাদা করবে না, তাই একটি কোবাল্ট প্রশ্নে শুধুমাত্র মুদ্রিত ইস্পাত গ্রেড আপনাকে একটি উত্তর দেয়।
যদি মুদ্রিত ইস্পাত গ্রেডের সাথে একটি বিট আসে তবে M2 অনুমান করুন। কোবাল্ট ইস্পাত প্রকৃত অর্থ খরচ করে, এবং কোন কারখানা চুপচাপ এটি একটি লেবেলবিহীন বিটে রাখে।
না। একটি এইচএসএস বিট হল ইস্পাত, কিন্তু উচ্চ-গতির ইস্পাত হল একটি অ্যালয় টুল স্টিল যার ওজনের প্রায় 15 থেকে 18 শতাংশ টংস্টেন, মলিবডেনাম, ক্রোমিয়াম এবং ভ্যানাডিয়াম। একটি টংস্টেন কার্বাইড বিট এর কাটিয়া কাঠামোতে মোটেও ইস্পাত থাকে না; এটা sintered টাংস্টেন কার্বাইড দানা একটি কোবাল্ট বাইন্ডার দ্বারা একসাথে রাখা.
হ্যাঁ, তবে নামের চেয়ে কম। M35-এ প্রায় 5 শতাংশ কোবাল্ট এবং M42 প্রায় 8 শতাংশ রয়েছে, বাকিগুলি লোহা এবং কার্বাইড। কোবাল্ট একটি পৃথক স্তর গঠন করে না। এটি ম্যাট্রিক্সে দ্রবীভূত হয় এবং প্রান্তটি উত্তপ্ত হওয়ার সাথে সাথে কার্বাইড মোটা হওয়াকে ধীর করে দেয়।
একটি কঠিন কার্বাইড বিট পারে, এবং এটি ঢালাই লোহা, 45 HRC-এর উপরে শক্ত ইস্পাত এবং অ্যালুমিনিয়াম উত্পাদন কাজের জন্য আদর্শ পছন্দ। একটি brazed কার্বাইড টিপ পারে না. এই টিপটি ভঙ্গুর, এটি বাধাগ্রস্ত কাটে সহজেই চিপ করে, এবং এর ব্রেজ জয়েন্টটি 650 C এর কাছাকাছি ব্যর্থ হয়, যা একটি স্টিলের কাটা তৈরি করা প্রান্তের তাপমাত্রার নীচে।
না। স্টিম অক্সাইড ট্রিটমেন্ট থেকেও অ্যাম্বার টিন্ট আসতে পারে এবং কোবাল্ট স্টিলের বিট কোনো রঙ দেখাতে পারে না। টিআইএন ফিল্ম 1 থেকে 4 মাইক্রন পুরু চালিত হয় এবং শুধুমাত্র একটি রঙ পরিবর্তন হিসাবে দৃশ্যমান হয়, একটি স্বতন্ত্র স্তর হিসাবে নয়। ছায়ার পরিবর্তে মুদ্রিত ইস্পাত গ্রেড পরীক্ষা করুন৷৷
I. ভূমিকা: "অসম্ভব" টাস্ক সমাধান করা "গোলাকার গর্তে একটি বর্গাকার পেগ লাগানো" শব্দটি একটি সর্বজনীন প্রতীক...
আরও পড়ুনমেটালওয়ার্কিং সবসময়ই শিল্প উন্নয়নের মূল ভিত্তি হয়ে দাঁড়িয়েছে, যা স্বয়ংচালিত উপাদান থেকে শুরু করে...
আরও পড়ুন1. ওয়াটারপাম্প প্লায়ার্স কি? - নমনীয় "অল-রাউন্ডার" টুল আধুনিক শিল্প উত্পাদন এবং দৈনন্দিন রক্ষণাবেক্ষণে...
আরও পড়ুনউপযুক্ত শিল্প কাটার সরঞ্জাম নির্বাচন করা একটি গুরুত্বপূর্ণ সিদ্ধান্ত যা সরাসরি উত্পাদন দক্ষতাকে প্রভাবিত করে...
আরও পড়ুন
+86-573-84611229

+86-573-84611518


35 নং ইউকাও রোড, গানিয়াও টাউন, জিয়াশান সিটি, ঝেজিয়াং প্রদেশ, চীন
কপিরাইট © Zhejiang URUS টুলস কোং, লি. privacy policy
